Exigences clés et applications
Matériaux, alliages de soudure et contrôle des procédés pour des assemblages électriques fiables
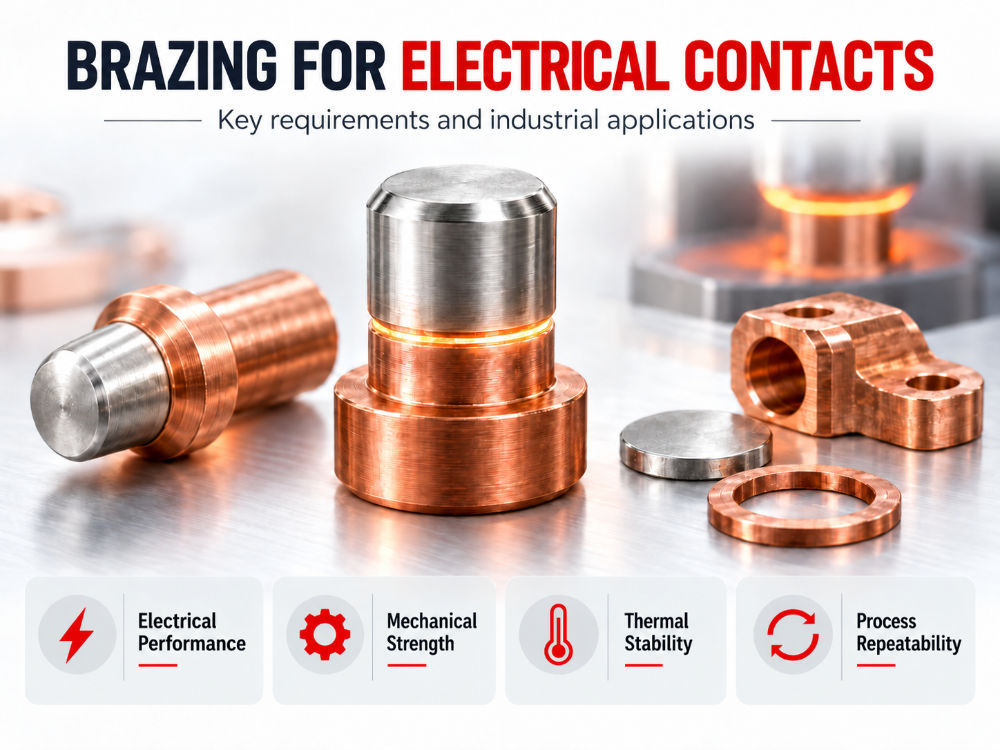 Dans le secteur des contacts électriques, la qualité de la connexion entre les différents composants est essentielle pour garantir la fiabilité, la durabilité et les performances de l'appareil.
Les relais, les contacteurs, les interrupteurs, les bornes, les dispositifs de protection et bien d’autres composants électriques doivent en effet fonctionner dans des conditions caractérisées par :
- intensité du courant ;
- cycles thermiques répétés ;
- vibrations ;
- contraintes mécaniques ;
- éventuels arcs électriques ;
- des températures localement élevées.
Dans bon nombre de ces applications, le brasage constitue une technologie particulièrement efficace pour assembler des matériaux dissemblables et réaliser des assemblages mécaniquement solides et reproductibles.
Cependant, pour réaliser une bonne soudure sur des contacteurs électriques, il faut prendre soigneusement en compte les matériaux de base, l'alliage de soudure, la géométrie de la soudure, la technique de chauffage et le contrôle du processus.
Dans cet article, nous analysons les principales exigences relatives au brasage appliqué aux contacts électriques, ainsi que certains des aspects les plus importants à prendre en compte lors de la conception du procédé.
Pourquoi recourir au brasage pour les contacts électriques ?
De nombreux composants électriques sont fabriqués à partir de différents matériaux, choisis pour remplir des fonctions spécifiques.
Par exemple, un composant peut associer :
- un support en cuivre ou en alliage de cuivre, choisi pour sa grande conductivité ;
- un matériau de contact présentant des caractéristiques spécifiques de résistance aux arcs électriques, à l'usure ou aux températures élevées ;
- un matériau de remplissage servant à assurer la liaison entre les deux éléments.
Dans ces cas-là, le brasage permet d'obtenir un assemblage permanent sans faire fondre les matériaux de base.
L'alliage de brasage fond et pénètre dans le joint par capillarité, créant ainsi une liaison métallurgique entre les surfaces.
Parmi les principaux avantages du brasage dans le domaine des contacts électriques, on peut citer :
- possibilité de combiner différents matériaux ;
- haute résistance mécanique du joint ;
- une bonne répétabilité du processus ;
- des températures inférieures au point de fusion des matériaux de base ;
- possibilité d'automatiser la production ;
- compatibilité avec des composants à géométrie complexe ;
- possibilité de mesurer avec précision la quantité d'alliage utilisée.
Les principales exigences relatives à un assemblage par brasage électrique
Une connexion utilisée dans un composant électrique doit normalement répondre simultanément à plusieurs exigences.
Résistance mécanique
L'assemblage doit résister aux contraintes générées lors du montage et du fonctionnement du composant.
Les vibrations, les cycles d'ouverture et de fermeture, la dilatation thermique et les chocs mécaniques peuvent soumettre le joint à des contraintes répétées.
C'est pourquoi l'alliage de brasage doit présenter une combinaison adéquate des caractéristiques suivantes :
- résistance ;
- ductilité ;
- capacité à absorber les contraintes ;
- stabilité dans le temps.
Performances électriques
En matière de connexion électrique, il convient également d'accorder une attention particulière au comportement électrique de l'ensemble.
La zone de brasage ne doit pas entraîner de résistances de contact inutilement élevées ni de discontinuités dans le circuit électrique.
Il est toutefois important de souligner que la conductivité du joint dépend de l'ensemble du système :
- matériaux de base ;
- alliage de brasage ;
- géométrie des articulations ;
- épaisseur de la zone brasée ;
- qualité métallurgique de l'interface.
C'est pourquoi l'objectif n'est pas simplement de choisir l'alliage présentant la conductivité la plus élevée possible, mais de concevoir un assemblage qui garantisse à la fois des caractéristiques électriques, mécaniques et de fabrication adéquates.
Résistance aux cycles thermiques
Le passage du courant génère de la chaleur.
De plus, de nombreux appareils électriques fonctionnent selon des cycles répétés de mise en marche et d'arrêt.
Le raccord brasé peut donc être soumis à des variations de température continues.
Lorsque des matériaux présentant des coefficients de dilatation thermique différents sont assemblés, ces différences peuvent générer des contraintes au sein du joint.
Un alliage suffisamment ductile peut contribuer à absorber ces contraintes et à réduire le risque de fissuration ou de rupture au fil du temps.
Les matériaux utilisés dans les contacts électriques
Les contacts électriques font appel à une grande variété de matériaux.
Parmi les matériaux de base les plus courants, on trouve :
- cuivre ;
- laiton ;
- alliages de cuivre ;
- aciers ;
- matériaux à base d'argent ;
- matériaux composites destinés aux contacts électriques.
Les matériaux de contact peuvent être choisis en fonction des caractéristiques requises par l'application, telles que :
- conductivité ;
- résistance à l'arc ;
- résistance à l'usure ;
- stabilité à haute température ;
- résistance de soudage par contact.
La présence de matériaux différents rend particulièrement importante l'étude de la compatibilité métallurgique entre le matériau de base, le matériau de contact et l'alliage de brasage.
Choix de l'alliage de brasage
Le choix de l'alliage de brasage constitue l'un des aspects les plus importants de la conception du procédé.
Dans de nombreuses applications de contacts électriques, on utilise des alliages à base d'argent, en raison de leurs propriétés combinées :
- excellente mouillabilité ;
- bonne fluidité ;
- des températures de brasage relativement basses ;
- une grande fiabilité des assemblages ;
- bonne ductilité ;
- compatibilité avec de nombreux matériaux métalliques.
Toutefois, la teneur en argent et la composition de l'alliage doivent être déterminées en fonction de l'application.
Température de brasage
Une température de fonctionnement plus basse peut constituer un avantage lorsque les composants sont sensibles à la chaleur.
Réduire l'apport calorique peut contribuer à limiter :
- déformations ;
- altérations métallurgiques ;
- oxydation ;
- endommagement d'autres éléments présents dans l'ensemble.
Mouillabilité
L'alliage doit pouvoir mouiller correctement les matériaux à assembler.
Une mouillabilité insuffisante peut entraîner :
- remplissage incomplet ;
- zones non brasées ;
- résistance réduite ;
- des résultats difficiles à reproduire.
La compatibilité entre l'alliage, le matériau de base et le flux doit donc être évaluée dans son ensemble.
Ductilité
Dans les applications soumises à des vibrations ou à des cycles thermiques, une bonne ductilité des joints peut constituer un avantage important.
En effet, cela permet d'absorber une partie des contraintes générées par les différentes dilatations thermiques des matériaux.
Géométrie des joints et capillarité
Comme dans toutes les applications de brasage, la géométrie du joint joue également un rôle fondamental dans les applications de contact électrique.
L'alliage fondu doit pouvoir s'infiltrer entre les surfaces grâce à l'action capillaire.
Une mauvaise utilisation peut compromettre le processus.
Jeu trop difficile
Il permet de déterminer :
- diminution de l'action capillaire ;
- augmentation de la consommation d'alliage ;
- accumulation de matière ;
- une répétabilité moindre.
Jeu trop petit
Cela peut au contraire empêcher l'alliage de pénétrer entièrement dans le joint.
La conception doit également tenir compte des différences de dilatation thermique des matériaux au cours du cycle de brasage.
Contrôle de la chaleur
Dans la fabrication de composants électriques, il est souvent nécessaire de limiter l'échauffement aux seules zones concernées par le brasage.
Un apport de chaleur excessif peut en effet altérer les caractéristiques du composant ou endommager les matériaux sensibles.
C'est pourquoi on utilise différentes techniques de chauffage.
Brasage à la flamme
Il peut être utilisé pour une production relativement flexible ou pour des composants de plus grande taille.
Le résultat dépend toutefois dans une large mesure de la maîtrise de l'opérateur.
Brasage par induction
Le brasage par induction présente un intérêt particulier pour les contacts électriques, car il permet de chauffer :
- vite ;
- localisé ;
- contrôlable ;
- très reproductible.
Il se prête également très bien à l'automatisation et à la production de masse.
Cuisine au four
Pour certains types de composants et les volumes de production importants, on peut également recourir au brasage au four.
Le principal avantage réside dans la grande uniformité du cycle thermique et dans la possibilité de traiter simultanément de nombreux composants.
Le rôle des désoxydants
Lorsque le brasage est effectué à l'air libre, la formation d'oxydes peut compromettre considérablement le processus.
Le flux de brasage remplit donc une fonction essentielle :
- élimine les oxydes de surface ;
- protège les matériaux pendant le chauffage ;
- améliore la mouillabilité ;
- facilite l'écoulement de l'alliage.
Le choix du désoxydant doit être effectué en tenant compte des éléments suivants :
- matériaux à assembler ;
- alliage de brasage ;
- température de traitement ;
- méthode de chauffage ;
- toutes les opérations de nettoyage ultérieures.
Dans les procédés réalisés sous atmosphère contrôlée ou sous vide, l'utilisation de flux peut être réduite, voire superflue, selon l'application.
Préformes et contrôle de la quantité d'alliage
Dans la production industrielle de contacts électriques, la répétabilité constitue l'un des aspects les plus importants.
L'utilisation d'une quantité variable d'alliage peut entraîner des différences significatives d'un composant à l'autre.
C'est pourquoi on utilise souvent les éléments suivants :
- anneaux ;
- rondelles ;
- disques ;
- segments ;
- des formes spécifiques ;
- d'autres types de préformes d'alliages de brasage.
Une préforme permet d'introduire une quantité prédéterminée d'alliage dans le joint.
Cela vous permet de :
- réduire la variabilité ;
- limiter l'excès d'alliage ;
- améliorer la reproductibilité ;
- simplifier l'automatisation ;
- réduire le gaspillage ;
- augmenter la productivité.
La géométrie de la préforme peut également être adaptée à la forme de la pièce à braser.
Brasage et automatisation
Le secteur des composants électriques se caractérise souvent par une production à grande échelle.
C'est pourquoi de nombreux processus sont conçus dès le départ pour être automatisés.
Une ligne automatisée peut contrôler :
| Disposition des composants | Préformé / alliage | Désoxydant | Chauffage | Durée à cette température | Refroidissement | Inspection finale |
|---|
La standardisation de ces étapes permet de réduire les écarts d'une pièce à l'autre et d'améliorer la stabilité globale du processus.
Applications typiques
Le brasage peut être utilisé pour différents composants dans le secteur électrique et électromécanique.
Parmi ces applications, on trouve notamment :
- Relais : Fixation des éléments de contact et des matériaux sur leurs supports métalliques.
- Contacteurs : Ensemble de composants destinés à supporter des cycles de commutation fréquents et des courants élevés.
- Commutateurs et dispositifs de protection : Composants nécessitant une grande fiabilité mécanique et électrique.
- Bornes et raccordements : Ensembles pour lesquels le contrôle de la résistance électrique et la robustesse mécanique revêtent une importance particulière.
- Appareils de distribution électrique : Composants utilisés dans les tableaux électriques, les équipements de distribution et les systèmes industriels.
Principaux points critiques à vérifier
| Paramètre | Problème éventuel | Éléments à vérifier |
|---|---|---|
| Surface | Mauvaise mouillabilité | Nettoyage et oxydation |
| Jeu collectif | Remplissage incomplet | Géométrie et tolérances |
| Teneur en alliage | Accumulations ou zones incomplètes | Dosage / préformé |
| Température | Modification des matériaux | Cycle thermique |
| Désoxydant | Résidus dus à une mauvaise mouillabilité | Compatibilité et quantité |
| Positionnement | Joints non uniformes | Fixation des composants |
| Processus | Variabilité | Automatisation et normalisation |
Un même défaut peut avoir plusieurs causes : c'est pourquoi l'analyse doit toujours prendre en compte l'ensemble du système de brasage.
Contrôle conjoint de la qualité et des processus
Dans le domaine des composants électriques, la qualité de l'assemblage ne doit pas être évaluée uniquement d'un point de vue esthétique.
Selon l'application, des vérifications peuvent être nécessaires concernant :
- une répartition correcte de l'alliage ;
- remplissage des joints ;
- résistance mécanique ;
- dimensions et géométrie ;
- continuité de la connexion ;
- performances électriques ;
- résistance aux cycles thermiques.
Le niveau et le type de contrôle doivent être définis en fonction des exigences relatives aux composants et des conditions d'utilisation.
Conclusion
Le brasage dans les applications de contacts électriques nécessite de trouver un équilibre entre les performances mécaniques, les caractéristiques électriques et la stabilité du processus de fabrication.
La qualité du résultat dépend d'une combinaison adéquate des éléments suivants :
- matériaux à assembler ;
- alliage de brasage ;
- géométrie des articulations ;
- désoxydant ;
- technique d'échauffement ;
- quantité d'alliage ;
- contrôle des cycles thermiques.
En particulier, dans le cadre d'une production à grand volume, l'utilisation de préformes et de procédés automatisés peut améliorer considérablement la répétabilité et réduire la variabilité entre les composants.
Une conception adéquate du procédé permet donc non seulement d'obtenir des assemblages fiables, mais aussi de réduire les déchets, d'améliorer la productivité et d'accroître la fiabilité du dispositif final.
Solutions Thessco pour les contacts électriques
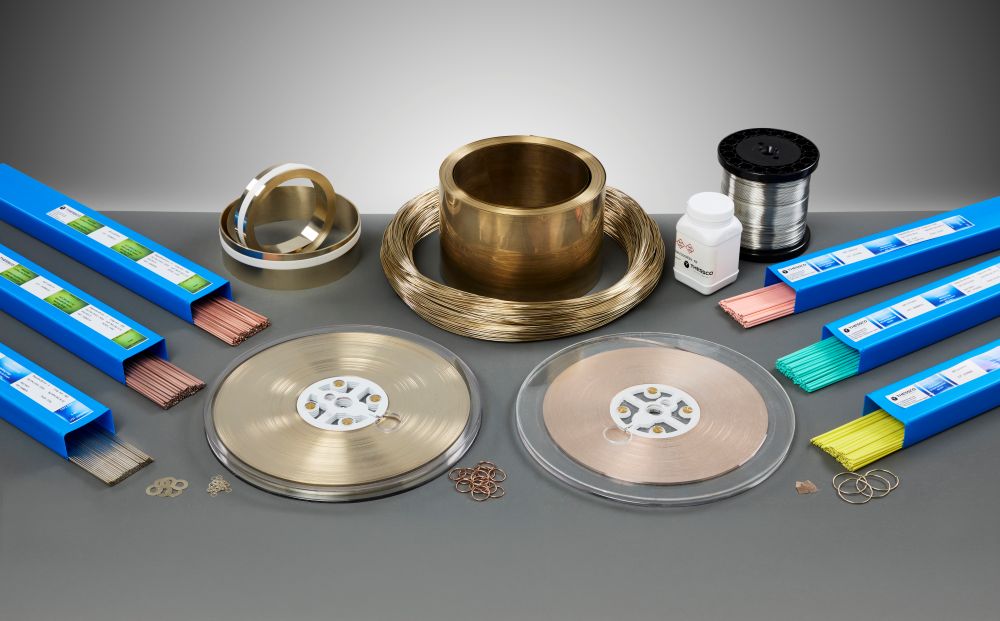 Thessco opropose une gamme variée de solutions destinées aux secteurs électrique et électromécanique, en accordant une attention particulière à la qualité et à la reproductibilité des processus industriels.
La gamme comprend :
- alliages de brasage à base d'argent;
- alliages disponibles dans différentes plages de fusion et compositions ;
- fils, rubans et feuilles ;
- des anneaux et des préformes pouvant être conçus en fonction de la géométrie de la pièce ;
- AGELCA Eco Green flux de brasage ;
- des solutions dédiées aux processus manuels et automatisés.
La combinaison adéquate de l'alliage, du format, du flux et de la technique de brasage permet de mettre au point des procédés plus fiables, adaptés aux besoins spécifiques des applications de contacts électriques.