Requisitos y aplicaciones clave
Materiales, aleaciones de soldadura y control de procesos para uniones eléctricas fiables
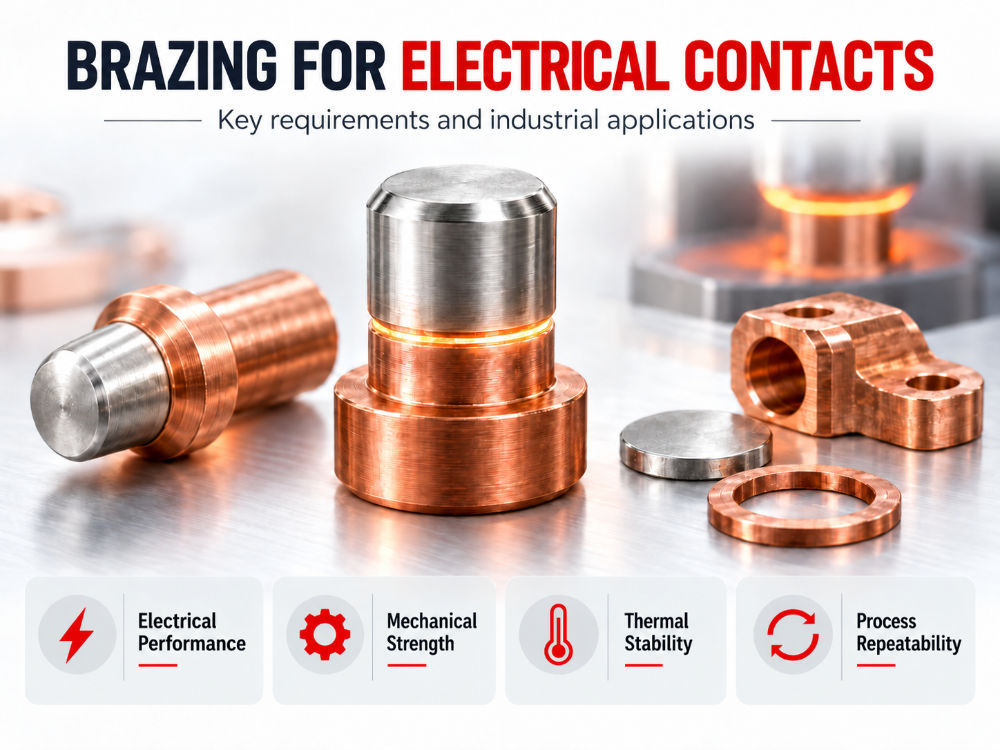 En el sector de los contactos eléctricos, la calidad de la conexión entre los distintos componentes es fundamental para garantizar la fiabilidad, la durabilidad y el rendimiento del dispositivo.
Los relés, los contactores, los interruptores, los terminales, los dispositivos de protección y muchos otros componentes eléctricos deben, de hecho, funcionar en condiciones caracterizadas por:
- intensidad de corriente;
- ciclos térmicos repetidos;
- vibraciones;
- tensiones mecánicas;
- posibles arcos eléctricos;
- altas temperaturas en algunas zonas.
En muchas de estas aplicaciones, la soldadura fuerte constituye una tecnología especialmente eficaz para unir materiales diferentes y crear uniones mecánicamente resistentes y reproducibles.
Sin embargo, para realizar una buena unión en los contactores eléctricos es necesario tener muy en cuenta los materiales de base, la aleación de soldadura, la geometría de la unión, la técnica de calentamiento y el control del proceso.
En este artículo analizamos los principales requisitos de la soldadura fuerte aplicada a los contactos eléctricos y algunos de los aspectos más importantes que hay que tener en cuenta a la hora de diseñar el proceso.
¿Por qué se utiliza la soldadura fuerte en los contactos eléctricos?
Muchos componentes eléctricos están fabricados con distintos materiales, seleccionados para desempeñar funciones específicas.
Por ejemplo, un componente puede combinar:
- un soporte de cobre o de aleación de cobre, elegido por su alta conductividad;
- un material de contacto con características específicas de resistencia a los arcos eléctricos, al desgaste o a las altas temperaturas;
- un material de relleno que se utiliza para crear la unión entre los dos elementos.
En estos casos, la soldadura fuerte permite obtener una unión permanente sin fundir los materiales de base.
La aleación de soldadura fuerte se funde y penetra en la unión por acción capilar, creando una unión metalúrgica entre las superficies.
Entre las principales ventajas de la soldadura fuerte en los contactos eléctricos se encuentran:
- posibilidad de combinar diferentes materiales;
- alta resistencia mecánica de la unión;
- buena repetibilidad del proceso;
- temperaturas inferiores al punto de fusión de los materiales de base;
- posibilidad de automatizar la producción;
- compatibilidad con componentes de geometría compleja;
- posibilidad de medir con precisión la cantidad de aleación utilizada.
Requisitos principales de una unión soldada por brasado eléctrico
Una unión utilizada en un componente eléctrico debe cumplir normalmente varios requisitos al mismo tiempo.
Resistencia mecánica
La unión debe soportar las tensiones generadas durante el montaje y el funcionamiento del componente.
Las vibraciones, los ciclos de apertura y cierre, la dilatación térmica y los golpes mecánicos pueden someter a la junta a tensiones repetidas.
Por este motivo, la aleación de soldadura fuerte debe garantizar una combinación adecuada de:
- resistencia;
- ductilidad;
- capacidad para absorber tensiones;
- estabilidad a lo largo del tiempo.
Rendimiento eléctrico
En lo que respecta a las conexiones eléctricas, también hay que prestar especial atención al comportamiento eléctrico del conjunto.
La zona soldada no debe provocar resistencias de contacto innecesariamente elevadas ni discontinuidades en el recorrido de la corriente.
Sin embargo, es importante destacar que la conductividad de la unión depende del sistema en su conjunto:
- materiales básicos;
- aleación para soldadura fuerte;
- geometría de la junta;
- espesor de la zona soldada;
- calidad metalúrgica de la interfaz.
Por este motivo, el objetivo no es simplemente elegir la aleación con la mayor conductividad posible, sino diseñar una unión que garantice al mismo tiempo unas características eléctricas, mecánicas y de fabricación adecuadas.
Resistencia a los ciclos térmicos
El paso de la corriente genera calor.
Además, muchos aparatos eléctricos funcionan mediante ciclos repetidos de encendido y apagado.
Por lo tanto, la unión soldada por brasado puede estar sometida a variaciones continuas de temperatura.
Cuando se unen materiales con diferentes coeficientes de dilatación térmica, estas variaciones pueden generar tensiones en la unión.
Una aleación con la ductilidad suficiente puede ayudar a absorber estas tensiones y reducir el riesgo de que se produzcan grietas o fallos con el paso del tiempo.
Los materiales utilizados en los contactos eléctricos
En los contactos eléctricos se utiliza una amplia variedad de materiales.
Entre los materiales de base más habituales se encuentran:
- cobre;
- latón;
- aleaciones de cobre;
- aceros;
- materiales a base de plata;
- materiales compuestos destinados a contactos eléctricos.
Los materiales de contacto pueden elegirse en función de las características que requiera la aplicación, tales como:
- conductividad;
- resistencia al arco;
- resistencia al desgaste;
- estabilidad a altas temperaturas;
- resistencia de soldadura por contacto.
La presencia de diferentes materiales hace que el estudio de la compatibilidad metalúrgica entre el material de base, el material de contacto y la aleación de soldadura fuerte revista una importancia especial.
Elección de la aleación para soldadura fuerte
La elección de la aleación de soldadura fuerte constituye uno de los aspectos más importantes en el diseño del proceso.
En muchas aplicaciones de contactos eléctricos se utilizan aleaciones a base de plata, gracias a su combinación de:
- excelente humectabilidad;
- buena fluidez;
- temperaturas de soldadura fuerte relativamente bajas;
- alta fiabilidad de las uniones;
- buena ductilidad;
- compatibilidad con numerosos materiales metálicos.
No obstante, el porcentaje de plata y la composición de la aleación deben evaluarse en función de la aplicación.
Temperatura de soldadura fuerte
Una temperatura de funcionamiento más baja puede suponer una ventaja cuando los componentes son sensibles al calor.
Reducir la ingesta de calor puede ayudar a limitar:
- deformaciones;
- alteraciones metalúrgicas;
- oxidación;
- daños a otros elementos presentes en el conjunto.
Humectabilidad
La aleación debe ser capaz de humedecer adecuadamente los materiales que se van a unir.
Una humectabilidad insuficiente puede provocar:
- relleno incompleto;
- zonas sin soldadura fuerte;
- resistencia reducida;
- resultados difíciles de reproducir.
Por lo tanto, la compatibilidad entre la aleación, el material base y el fundente debe evaluarse en su conjunto.
Ductilidad
En aplicaciones sometidas a vibraciones o ciclos térmicos, una buena ductilidad de las uniones puede suponer una ventaja importante.
De hecho, permite absorber parte de las tensiones generadas por las diferentes dilataciones térmicas de los materiales.
Geometría de las juntas y capilaridad
Al igual que en todas las aplicaciones de soldadura fuerte, la geometría de la unión también desempeña un papel fundamental en las aplicaciones de contacto eléctrico.
La aleación fundida debe poder penetrar entre las superficies gracias a la acción capilar.
Un manejo incorrecto puede comprometer el proceso.
El juego es demasiado difícil
Permite determinar:
- reducción de la acción capilar;
- aumento del consumo de aleaciones;
- acumulación de material;
- menor repetibilidad.
El juego es demasiado pequeño
Por el contrario, puede impedir que la aleación penetre por completo en la junta.
El diseño también debe tener en cuenta las diferencias en la dilatación térmica de los materiales durante el ciclo de soldadura fuerte.
Control de la temperatura
En la fabricación de componentes eléctricos, a menudo es necesario limitar el calentamiento únicamente a las zonas afectadas por la soldadura fuerte.
De hecho, un aporte excesivo de calor puede alterar las características del componente o dañar los materiales sensibles.
Por este motivo, se utilizan diferentes técnicas de calentamiento.
Soldadura con llama
Se puede utilizar para una producción relativamente flexible o para componentes de mayor tamaño.
El resultado, sin embargo, depende en gran medida del control del operador.
Soldadura por inducción
La soldadura por inducción resulta especialmente interesante para los contactos eléctricos, ya que permite calentar:
- rápido;
- localizado;
- controlable;
- muy reproducible.
Además, se presta muy bien a la automatización y a la producción en serie.
Estofado al horno
En el caso de determinados tipos de componentes y grandes volúmenes de producción, también se puede recurrir a la soldadura fuerte en horno.
La principal ventaja es la gran uniformidad del ciclo térmico y la posibilidad de procesar numerosos componentes al mismo tiempo.
El papel de los desoxidantes
Cuando la soldadura fuerte se realiza en presencia de aire, la formación de óxidos puede comprometer significativamente el proceso.
Por lo tanto, el fundente de soldadura fuerte desempeña una función esencial:
- elimina los óxidos superficiales;
- protege los materiales durante el calentamiento;
- mejora la humectabilidad;
- facilita el flujo de la aleación.
A la hora de elegir el desoxidante, hay que tener en cuenta lo siguiente:
- materiales que se van a unir;
- aleación para soldadura fuerte;
- temperatura del proceso;
- método de calentamiento;
- cualquier necesidad de limpieza posterior.
En los procesos que se llevan a cabo en atmósferas controladas o al vacío, el uso de fundente puede reducirse o no ser necesario, dependiendo de la aplicación.
Preformas y control de la cantidad de aleación
En la producción industrial de contactos eléctricos, uno de los aspectos más importantes es la repetibilidad.
El uso de una cantidad variable de aleación puede dar lugar a diferencias significativas entre un componente y otro.
Por este motivo, suelen utilizarse los siguientes:
- anillos;
- arandelas;
- discos;
- segmentos;
- formas concretas;
- otros tipos de preformas de aleaciones para soldadura fuerte.
Una preforma permite introducir una cantidad predeterminada de aleación en la unión.
Esto te permite:
- reducir la variabilidad;
- limitar el exceso de aleación;
- mejorar la repetibilidad;
- simplificar la automatización;
- reducir los residuos;
- aumentar la productividad.
La geometría de la preforma también puede adaptarse a la forma del componente que se va a soldar con bronce.
Soldadura fuerte y automatización
El sector de los contactos eléctricos se caracteriza a menudo por una producción a gran escala.
Por este motivo, muchos procesos se diseñan pensando en su automatización desde el principio.
Una línea automatizada puede controlar:
| Colocación de componentes | Preformado / aleación | Desoxidante | Calefacción | Tiempo a temperatura | Refrigeración | Inspección final |
|---|
La estandarización de estos pasos contribuye a reducir las diferencias entre una pieza y otra y mejora la estabilidad general del proceso.
Aplicaciones típicas
La soldadura fuerte se puede utilizar en distintos componentes del sector eléctrico y electromecánico.
Entre las aplicaciones podemos encontrar:
- Relé: Unión de los elementos de contacto y los materiales a sus soportes metálicos.
- Contactores: Conjunto de componentes diseñado para soportar ciclos de conmutación frecuentes y corrientes elevadas.
- Interruptores y dispositivos de protección: Componentes que requieren una elevada fiabilidad mecánica y eléctrica.
- Terminales y conexiones: Conjuntos en los que el control de la resistencia eléctrica y la robustez mecánica revisten especial importancia.
- Dispositivos de distribución eléctrica: Componentes utilizados en cuadros eléctricos, equipos de distribución y sistemas industriales.
Aspectos fundamentales que hay que comprobar
| Parámetro | Posible problema | Aspectos que hay que comprobar |
|---|---|---|
| Superficie | Mala humectabilidad | Limpieza y oxidación |
| Juego en equipo | Llenado incompleto | Geometría y tolerancias |
| Cantidad de aleación | Acumulaciones o zonas incompletas | Dosificación / preformado |
| Temperatura | Modificación de materiales | Ciclo térmico |
| Desoxidante | Residuos debidos a una humectabilidad deficiente | Compatibilidad y cantidad |
| Posicionamiento | Uniones no uniformes | Fijación de los componentes |
| Proceso | Variabilidad | Automatización y estandarización |
Un mismo defecto puede deberse a múltiples causas; por este motivo, el análisis debe tener siempre en cuenta el sistema de soldadura fuerte en su conjunto.
Control conjunto de calidad y procesos
En los componentes eléctricos, la calidad de la unión no debe evaluarse únicamente desde un punto de vista estético.
En función de la solicitud, es posible que se exijan comprobaciones relacionadas con:
- distribución adecuada de la aleación;
- relleno de juntas;
- resistencia mecánica;
- dimensiones y geometría;
- continuidad de la conexión;
- rendimiento eléctrico;
- resistencia a los ciclos térmicos.
El nivel y el tipo de control deben definirse en función de los requisitos del componente y las condiciones de uso.
Conclusión
La soldadura fuerte en aplicaciones de contactos eléctricos requiere un equilibrio entre el rendimiento mecánico, las características eléctricas y la estabilidad del proceso de producción.
La calidad del resultado depende de la combinación adecuada de:
- materiales que se van a unir;
- aleación para soldadura fuerte;
- geometría de la junta;
- desoxidante;
- técnica de calentamiento;
- cantidad de aleación;
- control del ciclo térmico.
En concreto, en la producción a gran escala, el uso de preformas y de procesos automatizados puede mejorar significativamente la repetibilidad y reducir la variabilidad entre los componentes.
Por lo tanto, un diseño adecuado del proceso permite no solo obtener uniones fiables, sino también reducir los residuos, mejorar la productividad y aumentar la fiabilidad del dispositivo final.
Soluciones de Thessco para contactos eléctricos
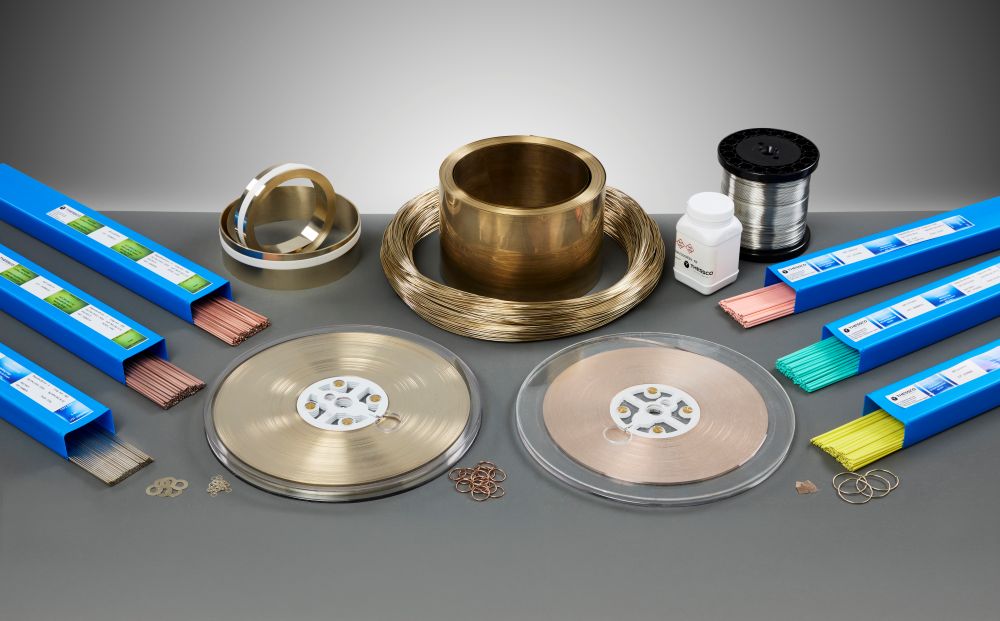 Thessco oOfrece una amplia gama de soluciones para aplicaciones en los sectores eléctrico y electromecánico, prestando especial atención a la calidad y la repetibilidad de los procesos industriales.
La gama incluye:
- aleaciones de soldadura fuerte a base de plata;
- aleaciones disponibles en diferentes rangos de fusión y composiciones;
- hilos, cintas y láminas;
- anillos y preformas que pueden diseñarse en función de la geometría del componente;
- AGELCA Eco Green fundentes para soldadura fuerte;
- soluciones específicas para procesos manuales y automatizados.
La combinación adecuada de aleación, formato, fundente y técnica de soldadura fuerte permite desarrollar procesos más fiables que se adapten a las necesidades específicas de las aplicaciones de contactos eléctricos.