Un guide sur les principales erreurs de brasage et certaines des erreurs les plus courantes dans le domaine du brasage industriel, ainsi que les mesures à prendre pour les éviter.
 Le brasage est un procédé d'assemblage fiable et largement utilisé dans l'industrie, mais pour obtenir un assemblage de qualité, plusieurs paramètres doivent être correctement maîtrisés.
Le choix de l’ alliage de brasage, l'utilisation d'un flux, la préparation de la surface, la géométrie du joint et la gestion du cycle thermique sont autant de facteurs susceptibles d’influencer le résultat final.
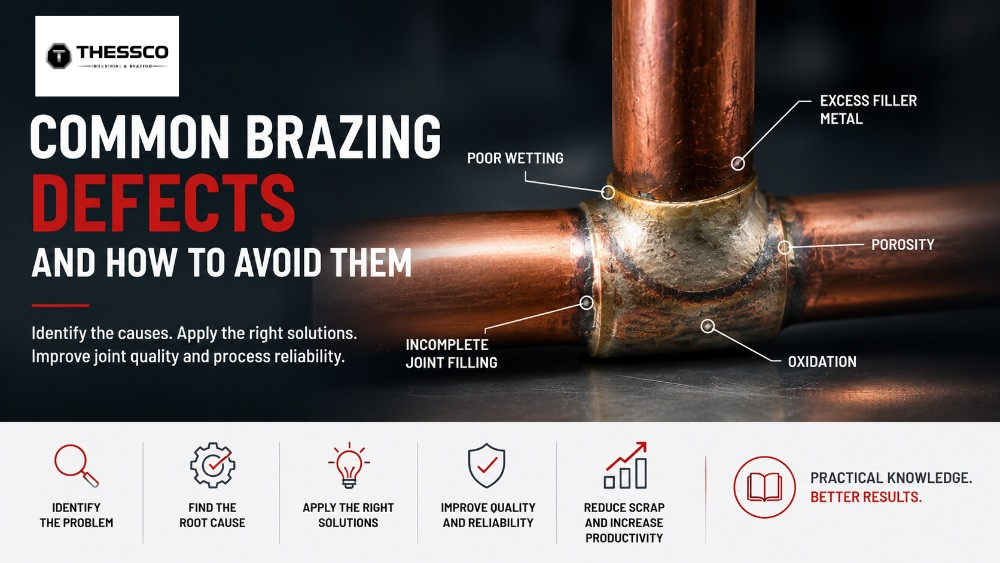
Lorsque l'un de ces éléments n'est pas correctement maîtrisé, des défauts tels qu'une mauvaise mouillabilité, une porosité, une pénétration insuffisante de l'alliage, une oxydation ou une résistance réduite du jointpeuvent apparaître.
L'analyse du type de défaut et la compréhension de ses causes possibles constituent donc la première étape pour améliorer la qualité du brasage et rendre le processus plus stable et plus reproductible.
Dans cet article, nous analysons certaines des erreurs les plus courantes en matière de brasage industriel ainsi que les principales mesures à prendre pour les éviter.
Les 10 erreurs les plus courantes en matière de brasage industriel
Préparation insuffisante de la surface
L'une des erreurs les plus courantes se produit avant même de commencer l'échauffement.
Les surfaces à braser doivent êtrepropres et exemptes de tout contaminantsusceptible d'entraver la mouillabilité de l'alliage.
Les huiles, graisses, oxydes, résidus de traitement ou autres impuretés peuvent former une barrière entre le matériau de base et l'alliage de brasage.
Conséquences possibles
- mauvaise mouillabilité ;
- répartition inégale de l'alliage ;
- incapacité à pénétrer dans l'articulation ;
- discontinuité dans la zone de brasage ;
- diminution de la fiabilité des articulations.
Comment l'éviter
Avant le brasage, il est important de préparer correctement les surfaces en procédant àun dégraissage ouàun nettoyage mécanique ou chimique, en fonction des matériaux et de l'état de la pièce.
La surface doit être préparée le plus près possible du moment du brasage, afin d'éviter qu'elle ne soit à nouveau contaminée ou oxydée.
Jeu incorrect au niveau des articulations
Le brasage exploite le phénomène decapillaritépour permettre à l'alliage fondu de pénétrer dans les interstices entre les composants.
C'est pourquoi la distance entre les surfaces à assembler constitue un paramètre fondamental.
Un jeu excessif peut réduire l'efficacité de l'action capillaire et nécessiter davantage de soudure.
À l'inverse, un jeu trop faible peut empêcher l'alliage de pénétrer correctement dans le joint.
Il est également important de tenir compte du fait que le jeu doit être évaluéà la température de brasage, en tenant compte de la dilatation thermique des matériaux.
Conséquences possibles
- remplissage incomplet du joint ;
- répartition non homogène de l'alliage ;
- réduction de la résistance mécanique ;
- une plus grande variabilité d'un composant à l'autre.
Comment l'éviter
La conception de la géométrie du joint doit tenir compte des éléments suivants :
- matériaux à assembler ;
- alliage de brasage utilisé ;
- coefficients de dilatation thermique ;
- température de traitement ;
- géométrie et dimensions des composants.
Un jeu correct au niveau des joints favorise une répartition homogène de l'alliage et contribue à la répétabilité du processus.
Chauffage inégal
L'une des erreurs les plus courantes lors du brasage à la flamme consiste à concentrer la chaleur directement surl'alliage de brasageplutôt que de chauffer uniformément les pièces à assembler.
Dans de bonnes conditions, c'est principalement la chaleur dégagée par les matériaux de base qui provoque la fusion et l'écoulement de l'alliage.
Lorsque les deux composants ont des masses ou des conductivités thermiques différentes, la gestion de la chaleur revêt une importance encore plus grande.
Conséquences possibles
- fusion irrégulière de l'alliage ;
- faible pénétration ;
- surchauffe localisée ;
- une oxydation accrue ;
- une qualité inégale des joints.
Comment l'éviter
La chaleur doit être répartie de manière contrôlée, en accordant une attention particulière aux pièces présentant une masse plus importante ou une plus grande capacité à dissiper la chaleur.
Dans les processus automatisés, un contrôle précis du cycle thermique parinduction ou au fourpeut contribuer à améliorer considérablement la répétabilité.
Surchauffe de l'articulation
Augmenter trop la température n'améliorera pas la qualité du brasage.
À l'inverse,une surchauffepeut modifier le comportement de l'alliage de brasage, accroître l'oxydation des matériaux et compromettre l'efficacité du flux.
En effet, chaque alliage possède sa propre plage de fusion et sa température de brasage recommandée.
Conséquences possibles
- oxydation intense des surfaces ;
- dégradation du flux ;
- modification de la fluidité de l'alliage ;
- détérioration de l'aspect de l'articulation ;
- une éventuelle altération des caractéristiques des matériaux de base.
Comment l'éviter
Il est important de respecter la plage de températures spécifiée pour l'alliage utilisé et de limiter la durée d'exposition aux températures élevées.
Le principe devrait être d’utiliserla chaleur nécessaire pour obtenir la fluidité adéquate de l’alliage, tout en évitant un apport de chaleur excessif.
Température insuffisante
Le problème inverse peut également compromettre le résultat.
Si le joint n'atteint pas une température suffisante, l'alliage risque de commencer à fondre sans que les conditions nécessaires à une bonne mouillabilité et à une diffusion capillaire soient réunies.
Conséquences possibles
- alliage qui reste concentré dans la zone d'application ;
- mauvaise mouillabilité ;
- pénétration incomplète ;
- articulation irrégulière ;
- résistance mécanique insuffisante.
Comment l'éviter
Avant d'introduire complètement l'alliage dans le joint, il est nécessaire de s'assurer que les composants ont atteint une température adéquate et suffisamment homogène.
Mauvais choix d'alliage de brasage
Tousles alliages de brasagene conviennent pas à tous les matériaux ni à tous les procédés.
La sélection doit tenir compte simultanément des éléments suivants :
- matériaux de base ;
- température de brasage ;
- les conditions de fonctionnement du composant ;
- contraintes mécaniques ;
- technique d'échauffement ;
- géométrie des articulations.
Par exemple,les alliages à base d'argentoffrent une grande polyvalence et d'excellentes propriétés de mouillage sur de nombreux matériaux, tandis queles alliages CuP et CuPAgsont largement utilisés dans le brasage du cuivre, en particulier dans les secteurs du chauffage, de la ventilation, de la climatisation et de la réfrigération.
Conséquences possibles d'un mauvais choix
- mauvaise mouillabilité ;
- température de traitement inadéquate ;
- articulations fragiles ;
- difficulté de traitement ;
- performances insuffisantes dans les conditions d'exploitation.
Comment l'éviter
Le choix de l'alliage doit se faire en fonction de l'application et non pas uniquement en fonction de la température de fusion ou du coût.
En effet, la solution la plus économique en termes de matières premières ne correspond pas nécessairement à la plus efficace si l'on prend en compte l'ensemble du processus de production.
Utilisation incorrecte du désoxydant
Le flux de brasagea pour fonction d'éliminer les oxydes présents à la surface des pièces et de les protéger contre toute nouvelle oxydation pendant le chauffage, favorisant ainsi la mouillabilité de l'alliage de brasage.
Une quantité insuffisante, un flux inadapté à la température du procédé ou une application inégale peuvent compromettre le résultat.
Une surchauffe prolongée peut également réduire son efficacité.
Conséquences possibles
- oxydation superficielle ;
- difficulté d'écoulement de l'alliage ;
- mouillabilité insuffisante ;
- joints irréguliers ;
- des résidus difficiles à éliminer.
Comment l'éviter
Vous devez utiliser un désoxydant :
- compatible avec les matériaux ;
- adapté au brasage d'alliages ;
- efficace sur toute la plage de températures du procédé ;
- appliqué en quantité et à l'endroit appropriés.
Il convient également de rappeler que certainsalliages CuP utilisés dans les soudures cuivre-cuivre peuvent exercer une action auto-désoxydantegrâce à la présence de phosphore et que, dans ces conditions, ils ne nécessitent généralement pas de désoxydant supplémentaire.
Quantité de soudure incorrecte
Utiliser une plus grande quantité de soudure ne garantit pas nécessairement un assemblage plus solide.
Dans un brasage correctement conçu, l'alliage doit pénétrer et se répartir dans l'espace entre les composants.
Un excès de matériau peut augmenter les coûts et entraîner une accumulation à l'extérieur sans apporter de réel avantage en termes de résistance du joint.
Une quantité insuffisante peut toutefois entraîner un remplissage incomplet.
Comment l'éviter
La quantité d'alliage doit être déterminée en fonction :
- surface à braser ;
- géométrie des articulations ;
- jeu entre les composants ;
- mode d'alimentation en alliage.
Dans la production automatisée, l'utilisationd'anneaux, de préformes ou de quantités prédéterminées d'alliagepeut contribuer de manière significative à la répétabilité du processus.
Mouvement des composants pendant la Ssolidification
Une fois que l'alliage a rempli le joint, les pièces doivent rester dans la bonne position jusqu'à ce qu'il soit complètement solidifié.
Tout mouvement ou vibration pendant cette phase pourrait nuire à la formation de l'articulation.
Conséquences possibles
- discontinuité ;
- articulation non uniforme ;
- diminution de la résistance ;
- problèmes de dimensions ou d'alignement.
Comment l'éviter
Il est recommandé d'utiliser des systèmes de positionnement ou de fixation adaptés et d'attendre que l'alliage se solidifie avant de déplacer l'ensemble.
Absence de contrôle des processus
Dans la production industrielle, il ne suffit pas d’obtenir un bon assemblage une seule fois.
L'objectif devrait être d'atteindrele même niveau de qualité de manière reproductible.
Des variables apparemment mineures – telles que la durée de chauffage, la position de la flamme, la quantité de flux ou la quantité d'alliage – peuvent entraîner des différences significatives entre les composants.
Comment l'éviter
Dans la mesure du possible, il est utile d'uniformiser :
- préparation de la surface ;
- jeu et positionnement des composants ;
- quantité d'alliage ;
- la quantité et le mode d'application du désoxydant ;
- cycle thermique ;
- temps de préchauffage ;
- mode refroidissement ;
- derniers contrôles.
L'automatisation de certaines étapes peut également contribuer à réduire la variabilité liée à l'opérateur.
Guide rapide pour le diagnostic des principaux défauts de brasage
| Problème constaté | Causes possibles | Ce qu'il faut vérifier |
|---|---|---|
| L'alliage ne mouille pas la surface | Surface contaminée, oxydation, température insuffisante, désoxydant inadéquat | Nettoyage, température et choix du flux |
| L'alliage fond mais ne pénètre pas dans le joint | Fonctionnement incorrect, chauffage irrégulier, surfaces contaminées | Géométrie des joints et répartition de la chaleur |
| Oxydation intense | Température trop élevée, chauffage prolongé, protection insuffisante | Cycle thermique et de désoxydation |
| Articulation incomplète | Quantité d'alliage insuffisante, capillarité insuffisante, température non homogène | Quantité d'alliage, jeu et chauffage |
| Accumulation excessive d'alliage | Quantité trop importante ou capillarité insuffisante | Composition et géométrie de l'alliage |
| Articulation fragile ou faible | Alliage inadapté, géométrie incorrecte, surchauffe ou déplacement pendant la solidification | Conception des alliages, des procédés et des assemblages |
| Résultats non reproductibles | Paramètres variables du processus | Normalisation et contrôle des processus |
Remarque :un même défaut peut avoir plusieurs causes. Le diagnostic doit donc prendre en compte le processus dans son ensemble, et non un seul paramètre isolé.
Cliquez ici pour télécharger un guide sur les défauts de brasage et le dépannage
Prévenir les défauts, c'est maîtriser l'ensemble du processus
La qualité d'un brasage ne dépend pas d'un seul élément.
Un assemblage fiable résulte de la combinaison adéquate des éléments suivants :
Préparation des surfaces
↓
Conception des joints
↓
Choix de l'alliage de brasage
↓
Choix et application du flux
↓
Contrôle du chauffage
↓
Alimentation correcte de l'alliage
↓
Refroidissement et contrôle final
La standardisation de ces phases revêt une importance particulière dans les processus industriels, où la qualité et la reproductibilité doivent être garanties sur des milliers de composants.
Conclusion
Bon nombre des défauts observés lors du brasage ne sont pas dus à une seule erreur, mais à l'interaction entre les matériaux, l'alliage de brasage, le flux, la géométrie du joint et le cycle thermique.
Il est donc essentiel d'identifier la cause réelle du problème avant de modifier le processus.
Une préparation correcte de la surface, un jeu adéquat au niveau des joints, le choix de l'alliage et du flux les plus adaptés, ainsi qu'un contrôle minutieux de la température permettent de réduire considérablement le risque de défauts et d'obtenir un processus plus stable et plus reproductible.
Dans le contexte industriel, cela implique non seulement d'améliorer la qualité de l'assemblage, mais ausside réduire les retouches et les rebuts, d'accroître la productivité et d'améliorer la fiabilité du composant final.
Solutions Thessco pour le brasage
 Le choix judicieux des matériaux de remplissage constitue un élément fondamental du processus.
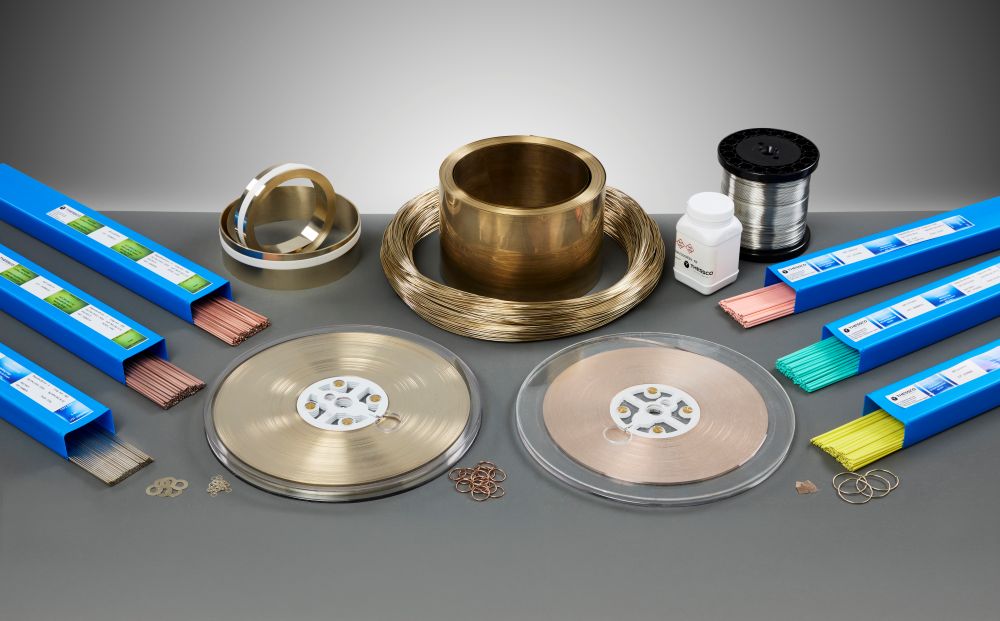
Thessco propose une gamme complète de solutions adaptées à différentes applications industrielles :
- alliages de brasage à base d'argent ;
- alliages cuivre-phosphore (CuP) ;
- alliages cuivre-phosphore-argent (CuPAg) ;
- alliages de brasage disponibles sous différentes formes ;
- Flux de brasage, développés pour répondre aux différents besoins des procédés ;
- AGELCA Eco Green, la solution développée pour allier des performances de brasage élevées à une formulation axée sur une attention accrue portée à la sécurité et au développement durable.
Le choix de la combinaison la plus appropriée entrel'alliage, le format et le fluxpeut contribuer à améliorer la qualité du joint et la stabilité de l'ensemble du processus de production.