Una guía sobre los principales errores en la soldadura fuerte y algunos de los errores más comunes en la soldadura fuerte industrial, ADEMÁS de las medidas para prevenirlos.
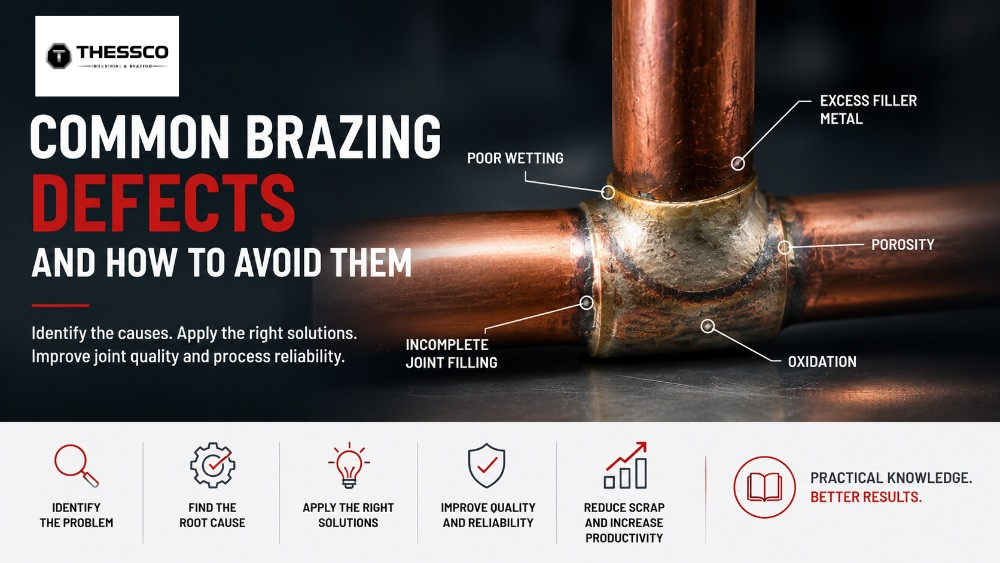 La soldadura fuerte es un proceso de unión fiable y muy utilizado en la industria, pero para conseguir una unión de calidad es necesario controlar adecuadamente varios parámetros.
La elección de aleación de soldadura fuerte, el uso de fundente, la preparación de la superficie, la geometría de la unión y la gestión del ciclo térmico son factores que pueden influir en el resultado final.
Cuando alguno de estos elementos no se controla adecuadamente, pueden aparecer defectos comouna mala humectabilidad, porosidad, penetración insuficiente de la aleación, oxidación o una resistencia reducida de la unión.
Por lo tanto, analizar el tipo de defecto y comprender sus posibles causas es el primer paso para mejorar la calidad de la soldadura fuerte y hacer que el proceso sea más estable y repetible.
En este artículo analizamos algunos de los errores más habituales en la soldadura fuerte industrial y las principales medidas para evitarlos.
Los 10 errores más comunes en la soldadura fuerte industrial
Preparación insuficiente de la superficie
Uno de los errores más comunes se comete incluso antes de empezar el calentamiento.
Las superficies que se vayan a soldar deben estarlimpias y libres de contaminantesque puedan dificultar la humectabilidad de la aleación.
Los aceites, las grasas, los óxidos, los residuos de procesamiento u otros tipos de contaminación pueden crear una barrera entre el material base y la aleación de soldadura fuerte.
Posibles consecuencias
- mala humectabilidad;
- distribución desigual de la aleación;
- la imposibilidad de penetrar en la articulación;
- discontinuidad en la zona de soldadura fuerte;
- disminución de la fiabilidad de las uniones.
Cómo evitarlo
Antes de proceder a la soldadura fuerte, es importante preparar adecuadamente la superficie mediante procesosde desengrasado y limpieza mecánica o química, en función de los materiales y del estado del componente.
La superficie debe prepararse lo más cerca posible del momento de la soldadura fuerte, para evitar que se contamine u oxide de nuevo.
Juego incorrecto en las articulaciones
La soldadura fuerte aprovecha el fenómeno dela acción capilarpara que la aleación fundida penetre en los espacios entre los componentes.
Por este motivo, la distancia entre las superficies que se van a unir constituye un parámetro fundamental.
Un juego excesivo puede reducir la eficacia de la acción capilar y hacer que se necesite más soldadura.
Por otro lado, un juego demasiado reducido puede impedir que la aleación penetre correctamente en la junta.
También es importante tener en cuenta que el juego debe evaluarsea la temperatura de soldadura fuerte, teniendo en cuenta la dilatación térmica de los materiales.
Posibles consecuencias
- relleno incompleto de la junta;
- distribución no uniforme de la aleación;
- reducción de la resistencia mecánica;
- una mayor variabilidad entre un componente y otro.
Cómo evitarlo
La geometría de la unión debe diseñarse teniendo en cuenta:
- materiales que se van a unir;
- aleación de soldadura fuerte utilizada;
- coeficientes de dilatación térmica;
- temperatura del proceso;
- geometría y dimensiones de los componentes.
Un juego adecuado en las juntas favorece la distribución uniforme de la aleación y contribuye a la repetibilidad del proceso.
Calentamiento desigual
Uno de los errores más comunes en la soldadura fuerte con llama es concentrar el calor directamente sobre laaleación de soldadura, en lugar de calentar de manera uniforme los componentes que se van a unir.
En las condiciones adecuadas, es principalmente el calor de los materiales de base lo que hace que la aleación se funda y fluya.
Cuando los dos componentes tienen masas o conductividades térmicas diferentes, la gestión del calentamiento cobra aún más importancia.
Posibles consecuencias
- fusión irregular de la aleación;
- escasa penetración;
- sobrecalentamiento localizado;
- aumento de la oxidación;
- calidad irregular de las juntas.
Cómo evitarlo
El calor debe distribuirse de forma controlada, prestando especial atención a las partes con mayor masa o mayor capacidad para disipar el calor.
En los procesos automatizados, el control preciso del ciclo térmico medianteinducción o hornopuede contribuir a mejorar significativamente la repetibilidad.
Sobrecalentamiento de la articulación
Subir demasiado la temperatura no mejorará la soldadura fuerte.
Por el contrario,el sobrecalentamientopuede alterar el comportamiento de la aleación de soldadura fuerte, aumentar la oxidación de los materiales y comprometer la eficacia del fundente.
De hecho, cada aleación tiene su propio intervalo de fusión y su temperatura de soldadura fuerte recomendada.
Posibles consecuencias
- oxidación intensa de las superficies;
- deterioro del flujo;
- alteración de la fluidez de la aleación;
- deterioro del aspecto de la articulación;
- posible deterioro de las características de los materiales de base.
Cómo evitarlo
Es importante trabajar dentro del rango térmico especificado para la aleación utilizada y limitar el tiempo de exposición a altas temperaturas.
El principio debería consistir en utilizarel calor necesario para conseguir la fluidez adecuada de la aleación, evitando un aporte excesivo de calor.
Temperatura insuficiente
El problema contrario también puede afectar al resultado.
Si la unión no alcanza una temperatura adecuada, la aleación podría empezar a fundirse sin alcanzar las condiciones necesarias para una humectabilidad y una difusión capilar adecuadas.
Posibles consecuencias
- aleación que permanece concentrada en la zona de aplicación;
- mala humectabilidad;
- penetración incompleta;
- articulación irregular;
- resistencia mecánica insuficiente.
Cómo evitarlo
Antes de introducir completamente la aleación en la unión, es necesario asegurarse de que los componentes hayan alcanzado una temperatura adecuada y suficientemente uniforme.
Elección incorrecta de la aleación de soldadura fuerte
No todaslas aleaciones de soldadura fuerteson adecuadas para todos los materiales y todos los procesos.
La selección debe tener en cuenta simultáneamente:
- materiales básicos;
- temperatura de soldadura fuerte;
- condiciones de funcionamiento del componente;
- tensiones mecánicas;
- técnica de calentamiento;
- geometría de la junta.
Por ejemplo,las aleaciones a base de plataofrecen una gran versatilidad y excelentes propiedades de humectación en numerosos materiales, mientras quelas aleaciones CuP y CuPAgse utilizan ampliamente en la soldadura fuerte de cobre, especialmente en los sectores de la climatización y la refrigeración.
Posibles consecuencias de una elección incorrecta
- mala humectabilidad;
- temperatura del proceso inadecuada;
- articulaciones frágiles;
- dificultad de procesamiento;
- rendimiento insuficiente en condiciones de funcionamiento.
Cómo evitarlo
La aleación debe seleccionarse en función de la aplicación y no simplemente en función de la temperatura de fusión o del coste.
De hecho, la solución más económica en cuanto a materiales no coincide necesariamente con la más eficiente si se tiene en cuenta todo el proceso de producción.
Uso incorrecto del desoxidante
El fundente de soldadura fuertetiene la función de eliminar los óxidos presentes en las superficies y protegerlas de una nueva oxidación durante el calentamiento, favoreciendo la humectabilidad de la aleación de soldadura fuerte.
Una cantidad insuficiente, un fundente inadecuado para la temperatura del proceso o una aplicación desigual pueden comprometer el resultado.
Un sobrecalentamiento prolongado también puede reducir su eficacia.
Posibles consecuencias
- oxidación superficial;
- dificultad en el flujo de la aleación;
- humectabilidad insuficiente;
- juntas irregulares;
- residuos difíciles de eliminar.
Cómo evitarlo
Tienes que utilizar un desoxidante:
- compatible con los materiales;
- apto para aleaciones de soldadura fuerte;
- eficaz en todo el rango de temperaturas del proceso;
- aplicado en la cantidad y la posición correctas.
También hay que tener en cuenta que algunasaleaciones de CuP utilizadas en uniones cobre-cobre pueden ejercer una acción auto-desoxidantegracias a la presencia de fósforo y, en estas condiciones, no suelen requerir un desoxidante adicional.
Cantidad incorrecta de soldadura
Utilizar una mayor cantidad de soldadura no significa necesariamente que la unión sea más resistente.
En un proceso de soldadura fuerte correctamente diseñado, la aleación debe penetrar y distribuirse en el espacio entre los componentes.
El exceso de material puede aumentar los costes y provocar acumulaciones externas sin aportar ningún beneficio real a la resistencia de la unión.
Sin embargo, una cantidad insuficiente puede provocar que el llenado sea incompleto.
Cómo evitarlo
La cantidad de aleación debe definirse en función de:
- superficie que se va a soldar con bronce;
- geometría de la junta;
- juego entre componentes;
- modo de alimentación de aleación.
En la producción automatizada, el uso deanillos, preformas o cantidades predeterminadas de aleaciónpuede contribuir de manera significativa a la repetibilidad del proceso.
Movimiento de los componentes durante la Ssolidificación
Una vez que la aleación haya rellenado la junta, los componentes deben permanecer en la posición correcta hasta que se haya solidificado por completo.
Cualquier movimiento o vibración durante esta fase puede interferir en la formación de la articulación.
Posibles consecuencias
- discontinuidad;
- articulación no uniforme;
- reducción de la resistencia;
- problemas dimensionales o de alineación.
Cómo evitarlo
Es recomendable utilizar sistemas de posicionamiento o fijación adecuados y esperar a que la aleación se solidifique antes de mover el conjunto.
Falta de control de los procesos
En la producción industrial, no basta con conseguir una buena unión una sola vez.
El objetivo debería ser alcanzarel mismo nivel de calidad de forma repetible.
Variables aparentemente insignificantes —como el tiempo de calentamiento, la posición de la llama, la cantidad de fundente o la cantidad de aleación— pueden dar lugar a diferencias significativas entre los componentes.
Cómo evitarlo
Siempre que sea posible, resulta útil estandarizar:
- preparación de la superficie;
- ajuste y colocación de los componentes;
- cantidad de aleación;
- cantidad y método de aplicación del desoxidante;
- ciclo térmico;
- tiempo de calentamiento;
- modo de refrigeración;
- comprobaciones finales.
La automatización de algunas fases también puede contribuir a reducir la variabilidad relacionada con el operario.
Guía rápida para el diagnóstico de los principales defectos de soldadura fuerte
| Problema detectado | Posibles causas | Qué hay que comprobar |
|---|---|---|
| La aleación no humedece la superficie | Superficie contaminada, oxidación, temperatura insuficiente, desoxidante inadecuado | Limpieza, temperatura y elección del fundente |
| La aleación se funde, pero no penetra en la junta. | Funcionamiento incorrecto, calentamiento desigual, superficies contaminadas | Geometría de las juntas y distribución del calor |
| Oxidación intensa | Temperatura demasiado alta, calentamiento prolongado, protección insuficiente | Ciclo térmico y de desoxidación |
| Articulación incompleta | Cantidad insuficiente de aleación, capilaridad insuficiente, temperatura no uniforme | Cantidad de aleación, holgura y calentamiento |
| Acumulación excesiva de aleación | Cantidad excesiva o acción capilar deficiente | Composición de la aleación y geometría |
| Articulación frágil o débil | Aleación inadecuada, geometría incorrecta, sobrecalentamiento o movimiento durante la solidificación | Diseño de aleaciones, procesos y uniones |
| Resultados no repetibles | Parámetros variables del proceso | Normalización y control de procesos |
Nota:Un mismo defecto puede tener varias causas. Por lo tanto, el diagnóstico debe tener en cuenta el proceso en su conjunto, y no un único parámetro aislado.
Haz clic aquí para descargar una Guía de defectos de soldadura fuerte y resolución de problemas
Prevenir los defectos implica controlar todo el proceso
La calidad de una soldadura fuerte no depende de un único elemento.
Una unión fiable es el resultado de la combinación adecuada de:
Preparación de la superficie
↓
Diseño de la unión
↓
Elección de la aleación de soldadura fuerte
↓
Elección y aplicación del fundente
↓
Control del calentamiento
↓
Alimentación correcta de la aleación
↓
Enfriamiento e inspección final
La estandarización de estas fases reviste especial importancia en los procesos industriales, en los que es necesario garantizar la calidad y la repetibilidad en miles de componentes.
Conclusión
Muchos de los defectos que se observan en la soldadura fuerte no se deben a un único error, sino a la interacción entre los materiales, la aleación de soldadura, el fundente, la geometría de la unión y el ciclo térmico.
Por lo tanto, es fundamental identificar la causa real del problema antes de modificar el proceso.
Una preparación correcta de la superficie, un espacio libre adecuado entre las juntas, la elección de la aleación y el fundente más adecuados, y un control minucioso del calentamiento reducen significativamente el riesgo de defectos y permiten lograr un proceso más estable y repetible.
En el ámbito industrial, esto supone no solo mejorar la calidad de la unión, sino tambiénreducir las repeticiones y los desechos, aumentar la productividad y mejorar la fiabilidad del componente final.
Soluciones de Thessco para la soldadura fuerte
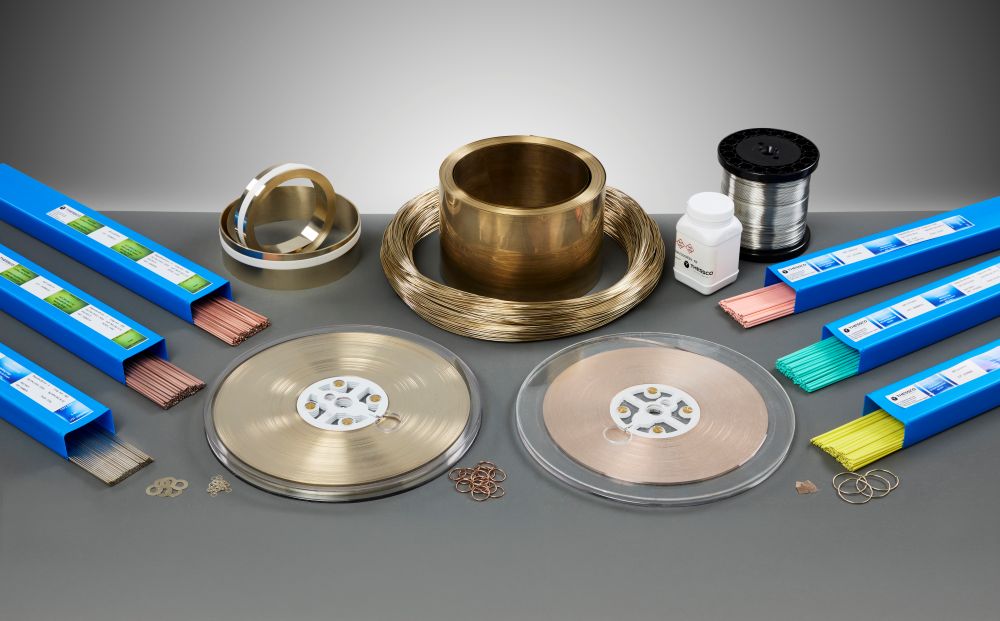 La elección adecuada de los materiales de relleno es una parte fundamental del proceso.
Thessco ofrece una gama completa de soluciones para diferentes aplicaciones industriales:
- aleaciones de soldadura fuerte a base de plata ;
- aleaciones de cobre y fósforo (CuP) ;
- aleaciones de cobre, fósforo y plata (CuPAg) ;
- aleaciones para soldadura fuerte disponibles en diferentes formatos;
- Fundentes para soldadura fuerte, desarrollados para satisfacer las diferentes necesidades de los procesos;
- AGELCA Eco Green, la solución desarrollada para combinar un alto rendimiento en soldadura fuerte con una formulación orientada a prestar mayor atención a la seguridad y la sostenibilidad.
Elegir la combinación más adecuada dealeación, formato y fundentepuede ayudar a mejorar la calidad de la unión y la estabilidad de todo el proceso de producción.