Een gids over de belangrijkste fouten bij het hardsolderen en enkele van de meest voorkomende fouten bij industrieel hardsolderen, PLUS maatregelen om deze te voorkomen.
 Hardsolderen is een betrouwbaar en veelgebruikt verbindingsproces in de industrie, maar om een kwalitatief hoogwaardige verbinding te verkrijgen, moeten verschillende parameters nauwkeurig worden geregeld.
De keuze van hardlooplegering, het gebruik van vloeimiddel, de voorbereiding van het oppervlak, de geometrie van de verbinding en het beheer van de thermische cyclus zijn allemaal factoren die het eindresultaat kunnen beïnvloeden.
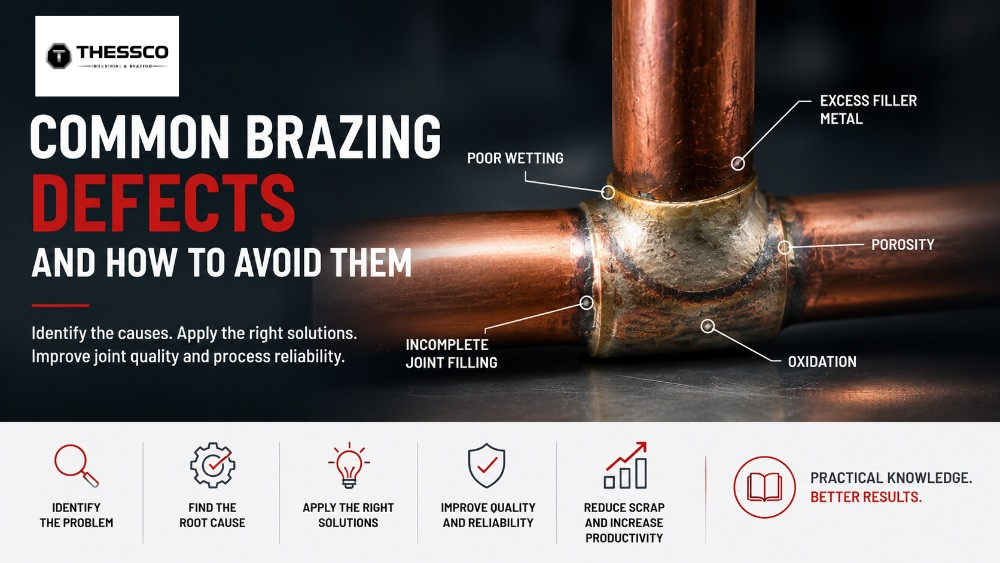
Wanneer een van deze factoren niet goed wordt beheerst, kunnen er gebreken optreden zoalsslechte bevochtigbaarheid, porositeit, onvoldoende legeringspenetratie, oxidatie of verminderde verbindingssterkte.
Het analyseren van het soort defect en het in kaart brengen van de mogelijke oorzaken daarvan is daarom de eerste stap om de kwaliteit van het hardsolderen te verbeteren en het proces stabieler en beter herhaalbaar te maken.
In dit artikel bespreken we enkele van de meest voorkomende fouten bij het industrieel hardsolderen en de belangrijkste maatregelen om deze te voorkomen.
Top 10 veelvoorkomende fouten bij industrieel solderen
Onvoldoende voorbereiding van het oppervlak
Een van de meest voorkomende fouten wordt al gemaakt nog voordat je met de warming-up begint.
De te solderen oppervlakken moetenschoonzijnen vrij van verontreinigingendie de bevochtigbaarheid van de legering kunnen belemmeren.
Oliën, vetten, oxiden, verwerkingsresten of andere verontreinigingen kunnen een barrière vormen tussen het basismateriaal en de soldeerlegering.
Mogelijke gevolgen
- slechte bevochtigbaarheid;
- ongelijkmatige verdeling van de legering;
- het niet doordringen van de verbinding;
- discontinuïteit in het gesoldeerde gebied;
- afname van de betrouwbaarheid van de koppeling.
Hoe kun je dit voorkomen?
Vóór het hardsolderen is het belangrijk om het oppervlak goed voor te bereiden door middel vanontvetten en mechanische of chemische reinigingsprocessen, afhankelijk van de materialen en de toestand van het onderdeel.
Het oppervlak moet zo kort mogelijk voor het hardsolderen worden voorbereid, om te voorkomen dat het opnieuw verontreinigd of geoxideerd raakt.
Onjuiste speling in de verbinding
Bij het hardsolderen wordt gebruikgemaakt van het fenomeen vancapillaire werking, waardoor de gesmolten legering in de openingen tussen de onderdelen kan doordringen.
Om deze reden is de afstand tussen de te verbinden oppervlakken een fundamentele parameter.
Te veel speling kan de effectiviteit van de capillaire werking verminderen, waardoor er meer soldeer nodig is.
Te weinig speling kan er daarentegen voor zorgen dat de legering niet goed in de verbinding doordringt.
Het is ook belangrijk om er rekening mee te houden dat de spelingbij de soldeertemperatuur moet worden beoordeeld, waarbij rekening moet worden gehouden met de thermische uitzetting van de materialen.
Mogelijke gevolgen
- onvolledige vulling van de voeg;
- ongelijkmatige verdeling van de legering;
- vermindering van de mechanische weerstand;
- grotere variabiliteit tussen de verschillende componenten.
Hoe kun je dit voorkomen?
Bij het ontwerp van de gewrichtsgeometrie moet rekening worden gehouden met:
- te verbinden materialen;
- gebruikte soldeerlegering;
- thermische uitzettingscoëfficiënten;
- procestemperatuur;
- geometrie en afmetingen van de onderdelen.
De juiste speling in de voeg zorgt voor een gelijkmatige verdeling van de legering en draagt bij aan de herhaalbaarheid van het proces.
Ongelijkmatige verwarming
Een van de meest voorkomende fouten bij het vlamsolderen is dat de warmte rechtstreeks op desoldeerlegeringwordt gericht, in plaats van de te verbinden onderdelen gelijkmatig te verwarmen.
Onder de juiste omstandigheden is het vooral de warmte van de grondstoffen die ervoor zorgt dat de legering smelt en gaat vloeien.
Wanneer de twee componenten een verschillende massa of warmtegeleidbaarheid hebben, wordt het beheer van de verwarming nog belangrijker.
Mogelijke gevolgen
- onregelmatig smelten van legeringen;
- slechte penetratie;
- plaatselijke oververhitting;
- verhoogde oxidatie;
- ongelijkmatige kwaliteit van de verbindingen.
Hoe kun je dit voorkomen?
De warmte moet op een gecontroleerde manier worden verdeeld, waarbij bijzondere aandacht moet worden besteed aan onderdelen met een grotere massa of een groter vermogen om warmte af te voeren.
Bij geautomatiseerde processen kan een nauwkeurige regeling van de thermische cyclus viainductie of een ovende herhaalbaarheid aanzienlijk verbeteren.
Oververhitting van het gewricht
Als je de temperatuur te veel verhoogt, zal dat het hardsolderen niet verbeteren.
Omgekeerd kanoververhittinghet gedrag van de soldeerlegering veranderen, de oxidatie van de materialen versterken en de werking van het vloeimiddel aantasten.
Elke legering heeft namelijk zijn eigen smeltbereik en aanbevolen hardsoldeertemperatuur.
Mogelijke gevolgen
- sterke oxidatie van oppervlakken;
- verslechtering van de flux;
- verandering in de vloeibaarheid van de legering;
- verslechtering van het uiterlijk van het gewricht;
- een mogelijke verslechtering van de eigenschappen van de basismaterialen.
Hoe kun je dit voorkomen?
Het is belangrijk om binnen het voor de gebruikte legering gespecificeerde temperatuurbereik te werken en de tijd bij hoge temperaturen zo kort mogelijk te houden.
Het uitgangspunt moet zijn dat alleende warmtewordt gebruiktdie nodig is om de juiste vloeibaarheid van de legering te verkrijgen, waarbij een te hoge warmtetoevoer wordt vermeden.
Onvoldoende temperatuur
Ook het tegenovergestelde probleem kan het resultaat in gevaar brengen.
Als de verbinding geen voldoende temperatuur bereikt, kan de legering beginnen te smelten zonder dat de voorwaarden voor een goede bevochtigbaarheid en capillaire diffusie zijn vervuld.
Mogelijke gevolgen
- legering die geconcentreerd blijft in het toepassingsgebied;
- slechte bevochtigbaarheid;
- onvolledige penetratie;
- onregelmatige verbinding;
- onvoldoende mechanische weerstand.
Hoe kun je dit voorkomen?
Voordat de legering volledig in de verbinding wordt aangebracht, moet worden gecontroleerd of de onderdelen een voldoende hoge en gelijkmatige temperatuur hebben bereikt.
Verkeerde keuze van soldeerlegering
Niet allehardsoldeerlegeringenzijn geschikt voor alle materialen en alle processen.
Bij de selectie moet tegelijkertijd rekening worden gehouden met:
- grondstoffen;
- soldeertemperatuur;
- de bedrijfsomstandigheden van het onderdeel;
- mechanische belastingen;
- opwarmtechniek;
- gewrichtsgeometrie.
Zo biedenlegeringen op basis van zilvereen grote veelzijdigheid en uitstekende bevochtigingseigenschappen op talrijke materialen, terwijlCuP- en CuPAg-legeringenop grote schaal worden gebruikt bij het hardsolderen van koper, met name in de HVAC- en koelsector.
Mogelijke gevolgen van een verkeerde keuze
- slechte bevochtigbaarheid;
- onjuiste procestemperatuur;
- kwetsbare gewrichten;
- verwerkingsmoeilijkheid;
- onvoldoende prestaties onder bedrijfsomstandigheden.
Hoe kun je dit voorkomen?
De legering moet worden gekozen op basis van de toepassing en niet louter op basis van de smelttemperatuur of de kosten.
De meest zuinige oplossing wat het materiaalverbruik betreft, valt namelijk niet noodzakelijkerwijs samen met de meest efficiënte oplossing als men het gehele productieproces in ogenschouw neemt.
Onjuist gebruik van de deoxidator
Hetsoldeervloeimiddelheeft als taak de oxiden op de oppervlakken te verwijderen en deze tijdens het verwarmen te beschermen tegen nieuwe oxidatie, waardoor de bevochtigbaarheid van de soldeerlegering wordt bevorderd.
Een te kleine hoeveelheid, een vloeimiddel dat niet geschikt is voor de procestemperatuur of een ongelijkmatige aanbrenging kunnen het resultaat in gevaar brengen.
Langdurige oververhitting kan de doeltreffendheid ervan ook verminderen.
Mogelijke gevolgen
- oppervlakteoxidatie;
- moeilijkheden bij het vloeien van de legering;
- onvoldoende bevochtigbaarheid;
- onregelmatige verbindingen;
- resten die moeilijk te verwijderen zijn.
Hoe kun je dit voorkomen?
Je moet een ontzuurder gebruiken:
- geschikt voor gebruik met materialen;
- geschikt voor hardsoldeerlegeringen;
- effectief over het gehele temperatuurbereik van het proces;
- in de juiste hoeveelheid en op de juiste plaats aangebracht.
Er moet ook rekening mee worden gehouden dat sommigeCuP-legeringen die bij koper-koper-verbindingen worden gebruikt, dankzij de aanwezigheid van fosforeen zelfontroestende werking kunnen hebbenen dat er onder deze omstandigheden doorgaans geen extra ontroestingsmiddel nodig is.
Verkeerde hoeveelheid soldeer
Het gebruik van een grotere hoeveelheid soldeer leidt niet per se tot een sterkere verbinding.
Bij een goed ontworpen hardsoldeerproces moet de legering doordringen in de ruimte tussen de onderdelen en zich daarin verspreiden.
Overtollig materiaal kan de kosten verhogen en tot afzettingen aan de buitenkant leiden, zonder dat dit enig echt voordeel oplevert voor de sterkte van de verbinding.
Een te kleine hoeveelheid kan echter leiden tot onvolledige vulling.
Hoe kun je dit voorkomen?
De hoeveelheid legering moet worden bepaald als een functie van:
- te solderen oppervlak;
- gewrichtsgeometrie;
- speling tussen onderdelen;
- toevoermodus voor legeringen.
Bij geautomatiseerde productie kan het gebruik vanringen, voorvormen of vooraf vastgestelde hoeveelheden legeringaanzienlijk bijdragen aan de herhaalbaarheidvanhet proces.
Verplaatsing van componenten tijdens Sstolling
Zodra het legeringsmateriaal de verbinding heeft opgevuld, moeten de onderdelen in de juiste positie blijven totdat het materiaal volledig is uitgehard.
Beweging of trillingen tijdens deze fase kunnen de vorming van het gewricht verstoren.
Mogelijke gevolgen
- discontinuïteit;
- niet-uniforme verbinding;
- vermindering van de weerstand;
- problemen met de afmetingen of de uitlijning.
Hoe kun je dit voorkomen?
Het is raadzaam om geschikte positionerings- of bevestigingssystemen te gebruiken en te wachten tot de legering is uitgehard voordat de constructie wordt verplaatst.
Gebrek aan procescontrole
In de industriële productie is het niet voldoende om één keer een goede verbinding te krijgen.
Het doel moet zijn omop een herhaalbare manier hetzelfde kwaliteitsniveaute bereiken.
Ogenschijnlijk onbeduidende variabelen – zoals de verwarmingstijd, de positie van de vlam, de hoeveelheid vloeimiddel of de hoeveelheid legering – kunnen leiden tot aanzienlijke verschillen tussen onderdelen.
Hoe kun je dit voorkomen?
Waar mogelijk is het nuttig om te standaardiseren:
- voorbereiding van het oppervlak;
- plaatsing en uitlijning van componenten;
- hoeveelheid legering;
- hoeveelheid en wijze van toepassing van het ontzuuringsmiddel;
- thermische cyclus;
- opwarmtijd;
- koelmodus;
- laatste controles.
Het automatiseren van bepaalde fasen kan ook helpen om de door de operator veroorzaakte variabiliteit te verminderen.
Beknopte handleiding voor het vaststellen van de belangrijkste soldeerfouten
| Geconstateerd probleem | Mogelijke oorzaken | Wat je moet controleren |
|---|---|---|
| De legering hecht zich niet aan het oppervlak | Vervuild oppervlak, oxidatie, onvoldoende temperatuur, ongeschikte deoxidatiemiddel | Reiniging, temperatuur en keuze van het vloeimiddel |
| De legering smelt, maar dringt niet door in de verbinding | Onjuist gebruik, ongelijkmatige verwarming, vervuilde oppervlakken | Vormgeving van de gewrichten en warmteverdeling |
| Sterke oxidatie | Te hoge temperatuur, langdurige verhitting, onvoldoende bescherming | Thermische en deoxidatiecyclus |
| Onvolledige verbinding | Onvoldoende hoeveelheid legering, onvoldoende capillariteit, ongelijkmatige temperatuur | Hoeveelheid legering, speling en verwarming |
| Overmatige ophoping van legeringsstoffen | Te grote hoeveelheid of slechte capillaire werking | Legeringdosering en geometrie |
| Breekbaar of zwak gewricht | Ongeschikte legering, onjuiste geometrie, oververhitting of beweging tijdens het stollen | Legering, proces en ontwerp van verbindingen |
| Niet-herhaalbare resultaten | Variabele procesparameters | Standaardisatie en procesbeheersing |
Opmerking:Eén en hetzelfde defect kan meerdere oorzaken hebben. Bij de diagnose moet daarom het proces in zijn geheel in ogenschouw worden genomen, en niet slechts één afzonderlijke parameter.
Klik hier om een gids over soldeerfouten en probleemoplossing
Defecten voorkomen betekent het hele proces beheersen
De kwaliteit van een hardsoldeerverbinding hangt niet af van één enkel element.
Een betrouwbare verbinding ontstaat door de juiste combinatie van:
Voorbereiding van het oppervlak
↓
Ontwerp van de verbinding
↓
Keuze van de soldeerlegering
↓
Keuze en toepassing van vloeimiddel
↓
Regeling van de verwarming
↓
Correcte toevoer van de legering
↓
Afkoeling en eindcontrole
De standaardisatie van deze fasen is met name van belang in industriële processen, waar kwaliteit en herhaalbaarheid voor duizenden onderdelen moeten worden gewaarborgd.
Conclusie
Veel van de gebreken die bij het hardsolderen worden aangetroffen, zijn niet het gevolg van één enkele fout, maar van de wisselwerking tussen materialen, de hardsoldeerlegering, het vloeimiddel, de geometrie van de verbinding en de thermische cyclus.
Het is daarom van essentieel belang om de werkelijke oorzaak van het probleem vast te stellen voordat het proces wordt aangepast.
Een correcte voorbereiding van het oppervlak, voldoende ruimte tussen de lasnaden, de keuze van de meest geschikte legering en vloeimiddel, en een zorgvuldige regeling van de verwarming verminderen het risico op defecten aanzienlijk en zorgen voor een stabieler en beter herhaalbaar proces.
In een industriële omgeving betekent dit niet alleen dat de kwaliteit van de verbinding wordt verbeterd, maar ook dat erminder herstelwerk en afval ontstaat, de productiviteit toeneemt en de betrouwbaarheid van het uiteindelijke onderdeel wordt verbeterd.
Thessco-oplossingen voor hardsolderen
 De juiste keuze van vulmaterialen vormt een fundamenteel onderdeel van het proces.
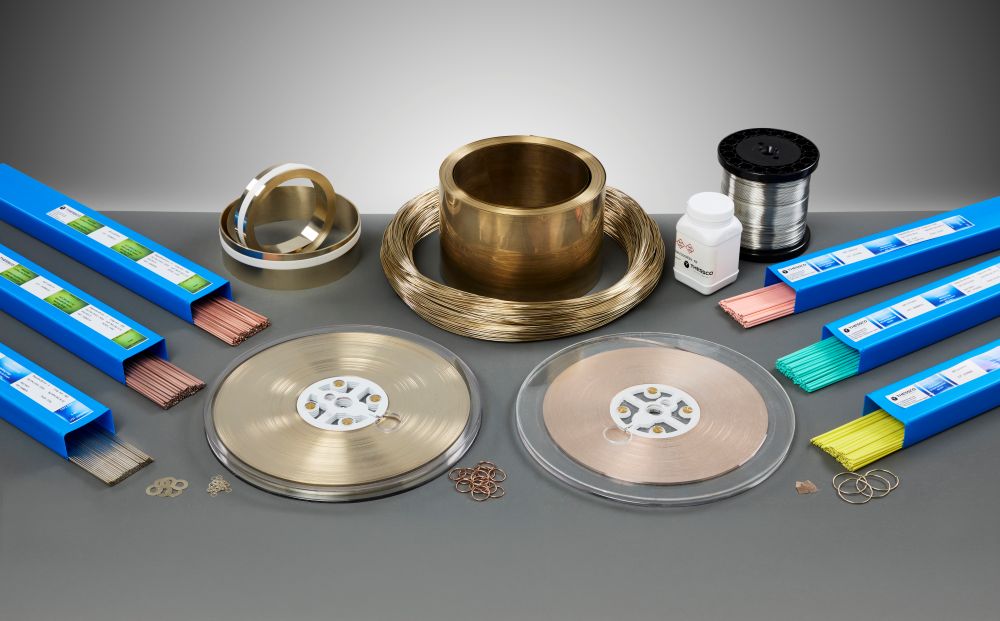
Thessco biedt een compleet assortiment oplossingen voor diverse industriële toepassingen:
- soldeerlegeringen op basis van zilver ;
- koper-fosforlegeringen (CuP) ;
- koper-fosfor-zilverlegeringen (CuPAg) ;
- hardlooplegeringen, verkrijgbaar in verschillende vormen;
- Soldeervloeimiddelen, ontwikkeld voor verschillende procesbehoeften;
- AGELCA Eco Green, de oplossing die is ontwikkeld om uitstekende soldeerprestaties te combineren met een samenstelling waarbij extra aandacht is besteed aan veiligheid en duurzaamheid.
Door de meest geschikte combinatie vanlegering, vorm en vloeimiddelte kiezen,kan de kwaliteit van de verbinding en de stabiliteit van het gehele productieproces worden verbeterd.